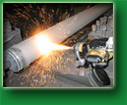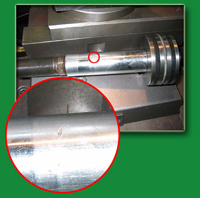

A METCO fémszóró eljárások alkalmazásával különböző; felületeken különböző rétegek alakíthatók ki. A rétegek anyagai lehetnek tiszta fémek, fémötvözetek, kerámiák, műanyagok.
Fémszórási eljárások széles körben elterjedtek a gépipari alkatrészgyártás és karbantartás területén. Alkalmazzák elkopott alkatrészek és elmunkált munkadarabok méretre hozására. Egyre gyakrabban új alkatrészek gyártásánál is /bronz csúszó csapágy kiváltása vas perselybe szórt bronzzal/.
Szén acél, rozsdamentes acél, vörösréz, bronz, alumínium, cink, molybdén, kerámiák, műanyagok.
A költség az új alkatrész árának a 10%-áig is csökkenhet / USA-adat /.
Felújítás akár egy-két napra is csökkenhet. A szórt rétegnek nincs vastagsági határa.
Gyakorlatilag azonban ésszerű indokok korlátozzák a felvitt anyag vastagságát.
A szórt réteg vastagságát 0,05mm és 2,5mm között ésszerű megállapítani.
A FÉMSZÓRÓ eljárások alkalmazásával különböző felületeken különböző rétegek alakíthatóak ki. A rétegek anyagai lehetnek tiszta fémek, fémötvözetek, karbidok, kerámiák, műanyagok. A bevonat anyagának megválasztása mindig az adott felhasználási igény függvénye.
A fémszórt rétegek képezhetők porból és huzalból. Ugyanazon elv alapján hő hatására a fém megolvad, majd sűrített levegő, illetve a láng hatására a fémszemcsék a felületre csapódnak és ott réteget alkotnak. A megolvadt és kilőtt fémszemcsék kinetikus energiájuk következtében az előkészített felületen formát változtatnak és tökéletesen egymáshoz idomulnak. Így egy tömör, egységes, ellenálló réteg képződik.
A fémszórási eljárások széles körben elterjedtek gépipari alkatrészgyártás és karbantartás területén.
Alkalmazzák mind elkopott gépelemek felújítására, mind elmunkált munkadarabok méretrehozására, valamint egyre gyakrabban új alkatrészek gyártásakor.
A karbantartási és gyártási technológiák tervezésénél a fémszórt bevonatok rendkívül sokoldalú felhasználási lehetőségeket kínálnak a szakembereknek:
Lehetőséget ad olyan felületi minőségi követelményekkel rendelkező alkatrészek előállítására, melyek gyártása más technológiával rendkívül költséges lenne. Lehetőséget ad a munkadarab alapanyagának és felületének sokoldalú kombinációjára.Például könnyű vagy olcsó anyagokból készült alkatrészek nagy kopásállóságú, hőszigetelő, elektromosan vezető vagy szigetelő réteg kialakítására.
Lehetőséget ad meglévő alkatrészek élettartamának növelésére. Az elkopott alkatrészek felújításánál a fémszórásos technológia az élettartam növelése mellett költség és időcsökkentő tényezőként is szerepelhet. A gépelemek sokszor olcsóbban és gyorsabban felújíthatóak, mint hegesztéssel hüvelyezéssel vagy galvanizálással. Ha új alkatrész beszerzése válik szükségessé, a régi alkatrész fémszórással való javítása jelentős állásidőt takarít meg és emellett a költség az új alkatrész árának a 10%-áig is csökkenhet. (USA adat)
Huzalos eljárással minden olyan fém felszórható, melyből huzal húzható és olvadáspontja gázkeverékkel megolvasztható. Huzal formában a fémek nagy választéka áll rendelkezésre. Legáltalánosabban szórt huzalok Rozsdamentes acél, szén acél, bronz, vörös réz, alumínium, cink, molybdén.
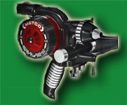
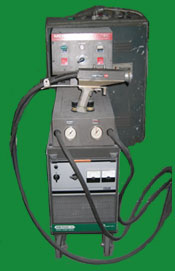
Az elektromos ívvel való szórás huzalból történik, két elektromosan töltött huzal továbbítódik, amelyek a pisztoly fejrészében találkoznak.
Itt elektromos ív képződik a huzalok, megolvadnak, sűrített levegő porlasztja, és a felületre lövi. Különösen előnyös, ahol vastag réteget, vagy nagy felületet kell felrakni.
Legáltalánosabban szórt anyagok:
- Elmunkált munkadarabok
- Rozsdamentes acélok
- Szénacélok
- Bronz
- Alumínium
- Cink
- Fémporszórással kialakíthatók különböző fém-, fémötvözet
- Karbid
- Fémoxid
- Cerment rétegek.
- Legáltalánosobban szórt porok Itt található a legtöbb speciális anyag.
- Alumínium-titánoxid, krómoxid, cirkónium, alumíniumoxid, wolframkarbid
- Elmunkált munkadarabok
- Öntés hibás alkatrészek
- Csapágy
- Szimering
- Illeszkedő felületek
- Hidraulika szárak
- Elektromosan szigetelő
- Vezető réteg
- Főtengelyek
- Kerékagyak
- Vezérműtengelyek
- Hidraulika szárak
- Fékkulcsok
Miden korróziónak kitett vas gépelem, Szerkezeti elem, /cink, alumínium/